Para cortar, desbastar e dar acabamento em alumínio sem empastar o abrasivo, use ferramentas indicadas para metais não ferrosos, aplique pouca pressão e controle o calor. Serra com dentes de metal duro ou disco liberado para alumínio no corte, disco flap no desbaste e manta abrasiva no acabamento resolvem a maior parte dos trabalhos.
Por que o alumínio é mais difícil de trabalhar do que o aço?
O alumínio é leve, resistente à corrosão e fácil de conformar, por isso aparece em esquadrias, fachadas, estruturas metálicas, plataformas, carrocerias, reboques e na indústria naval. Essas mesmas qualidades criam desafios na oficina. O metal é macio, conduz muito bem o calor e tem ponto de fusão bem mais baixo que o do aço. Na prática, o atrito do abrasivo aquece a peça rapidamente e o material amolece antes de se soltar em forma de cavaco ou pó.
Quando isso acontece, partículas de alumínio pastoso se agarram aos grãos e preenchem os espaços entre eles. O fenômeno é chamado de empastamento (ou “carregamento”) do abrasivo. Um disco empastado deixa de cortar, passa a apenas esfregar a superfície, gera ainda mais calor e pode travar ou vibrar na máquina. O resultado é um ciclo ruim: mais pressão, mais calor, mais empastamento.
Além do empastamento, os problemas mais comuns ao trabalhar alumínio são:
- Contaminação e porosidade na solda: resíduos do abrasivo, de outros metais ou de óleo ficam na superfície e geram poros no cordão.
- Óxido mal removido: o alumínio forma uma camada de óxido quase instantaneamente; se ela não for retirada pouco antes de soldar, compromete a fusão e a resistência da junta.
- Danos no acabamento: por ser macio, o alumínio marca e afunda com facilidade quando o abrasivo é agressivo demais ou a pressão é excessiva.
- Deformação por calor: chapas finas empenam quando o calor se concentra em um único ponto.
Qual ferramenta usar para cortar alumínio?
A escolha depende do formato da peça, da quantidade de cortes e do acabamento que você precisa na borda. Em perfis, tubos e chapas de alumínio, as opções mais usadas são:
Serra circular com dentes de metal duro
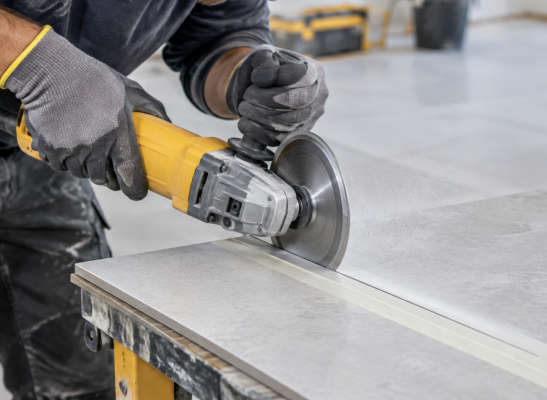
Para cortes repetitivos e retos em perfis de esquadria, tubos e chapas, a serra circular com dentes de metal duro (vídea) é a solução mais limpa. Ela trabalha removendo cavaco, e não por abrasão, então gera menos calor e deixa a borda com pouca rebarba. O Disco Serra Vídea para Alumínio/MDF foi desenvolvido para esse tipo de material e deve ser usado em serra de bancada, meia-esquadria ou serra circular compatível com o diâmetro e a rotação indicados no produto.
Disco de corte abrasivo
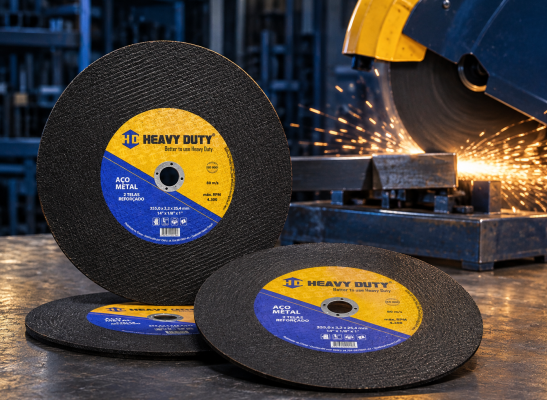
Na esmerilhadeira angular, o disco de corte abrasivo é prático para cortes pontuais, em obra ou em peças que não cabem na serra. Para alumínio, prefira discos finos, que removem menos material e aquecem menos, e use um disco indicado para alumínio. O Disco de Corte All-In-One, multimaterial, é indicado pelo fabricante também para alumínio. Um disco de uso geral, como o Disco de Corte All-In-One, atende cortes ocasionais, desde que você trabalhe com pouca pressão e deixe o disco cortar no próprio ritmo. Se ele começar a empastar, pare, deixe esfriar e retome com avanço mais leve.
Serra manual e serra tico-tico
Para cortes curtos, recortes curvos ou trabalhos sem energia elétrica, a serra manual com lâmina de dentes finos e a serra tico-tico para metais funcionam bem. O segredo é escolher uma lâmina de dentes finos, adequada à espessura da peça, para que sempre haja vários dentes em contato com o material.
| Situação | Ferramenta recomendada | Vantagem | Cuidado principal |
|---|---|---|---|
| Perfis e esquadrias em série | Serra circular com dentes de metal duro | Corte limpo e repetível | Fixar bem o perfil para não vibrar |
| Corte pontual em obra | Esmerilhadeira com disco de corte fino | Mobilidade | Pouca pressão para não empastar |
| Chapa fina com recorte curvo | Serra tico-tico para metais | Permite curvas | Lâmina de dentes finos |
| Tubos e barras finas | Serra manual bimetálica | Controle total | Pelo menos três dentes em contato |
Como desbastar alumínio sem empastar o disco?
O desbaste em alumínio aparece na remoção de excesso de solda, na correção de rebarbas de corte, no chanfro de peças e na preparação de superfícies. Aqui o disco de desbaste rígido (de rebolo) costuma ser a pior escolha: tem muita área de contato, aquece demais e empasta rápido. O disco flap é a alternativa mais indicada, porque suas lâminas de lixa se renovam com o desgaste e expõem grãos novos durante todo o trabalho.
Na linha Heavy Duty, o Disco FastFlap Fibra Cônico usa grãos de zircônia, que mantêm a capacidade de corte por mais tempo e geram menos calor que o óxido de alumínio comum. Isso ajuda bastante em metais macios. Para entender as diferenças entre os tipos de grão, veja o comparativo disco flap de óxido de alumínio ou zircônia.
Boas práticas no desbaste de alumínio:
- Trabalhe com ângulo de ataque baixo, na faixa usual de 15° a 30°, para distribuir o contato.
- Use pouca pressão e movimentos contínuos; não deixe o disco parado em um ponto.
- Comece com grão médio (por exemplo, 60 ou 80) e evite grãos muito grossos, que arrancam material demais e deixam riscos profundos.
- Faça pausas em peças finas para o calor se dissipar e evitar empenamento.
- Reserve discos e escovas exclusivamente para alumínio, sem uso anterior em aço, para não contaminar a superfície.
Em superfícies grandes e planas, como chapas de fachada, uma lixadeira roto-orbital com disco de lixa de grão médio pode substituir o flap na fase final do desbaste, com menos risco de marcar a peça.
Qual abrasivo usar no acabamento do alumínio?
Depois do desbaste, o objetivo passa a ser uniformizar a superfície, apagar riscos e deixar a peça pronta para anodização, pintura ou uso aparente. Nessa fase, o ideal é usar abrasivos não tecidos (mantas), que trabalham frios e têm estrutura aberta, por isso empastam menos.
O Disco Poliflex Manta Abrasiva é indicado para esse tipo de acabamento: remove marcas leves, limpa óxido superficial e produz um acabamento acetinado uniforme. Rodas de manta abrasiva também ajudam em áreas de difícil acesso e em perfis com geometria irregular.
Sequência típica de grãos
- Desbaste de excesso: disco flap grão 60 ou 80.
- Refinamento: flap ou lixa grão 120.
- Acabamento: manta abrasiva ou lixa grão 180 a 240.
- Polimento (quando necessário): pastas e boinas próprias para alumínio.
Pular grãos costuma sair caro: os riscos profundos da etapa anterior não somem e reaparecem depois da pintura ou do polimento. Para entender a lógica da numeração, consulte o guia grãos abrasivos: entenda os números.
Como preparar o alumínio para solda?
A soldagem de alumínio é sensível à limpeza. Poros, falta de fusão e trincas quase sempre têm origem em superfície contaminada. Siga esta sequência:
- Desengraxe a região com solvente adequado e pano limpo, sem fiapos.
- Remova o óxido mecanicamente com escova de aço inox dedicada ao alumínio ou com manta abrasiva, pouco antes de soldar.
- Evite discos de desbaste rígidos e ferramentas usadas em aço carbono, que podem deixar resíduos.
- Faça o chanfro, quando necessário, com disco flap e pouca pressão.
- Solde o quanto antes depois da limpeza, porque o óxido volta a se formar rapidamente.
O mesmo cuidado com contaminação vale para o aço inox. O artigo preparação de chanfro e superfície para solda detalha qual abrasivo usar em cada etapa.
Quais erros mais estragam peças de alumínio?
| Erro | O que acontece | Como evitar |
|---|---|---|
| Pressão excessiva | Aquecimento, empastamento e disco travando | Deixe o abrasivo cortar; aumente o tempo, não a força |
| Disco de desbaste rígido | Empasta em poucos segundos | Prefira disco flap ou manta |
| Reaproveitar abrasivo usado em aço | Contaminação e manchas de corrosão | Separe ferramentas para alumínio |
| Pular grãos | Riscos aparecem após a pintura | Siga a sequência de grãos |
| Trabalhar parado em um ponto | Afundamento e empenamento | Movimento contínuo e pausas |
Outro erro frequente é usar lubrificantes inadequados para “desempastar” o disco. Na dúvida, limpe ou troque o abrasivo em vez de improvisar, porque resíduos de óleo prejudicam a pintura e a solda.
Quais cuidados de segurança são necessários?
Esmerilhadeiras e serras trabalham em alta rotação. No alumínio, o risco extra vem do disco empastado: ele pode prender na peça e provocar um tranco (rebote) da máquina. Antes de começar:
- Confira se a rotação máxima indicada no disco é igual ou maior que a rotação da máquina.
- Mantenha a capa de proteção instalada e posicionada entre o disco e o seu corpo.
- Fixe a peça com morsa ou grampos; nunca segure perfis soltos com a mão.
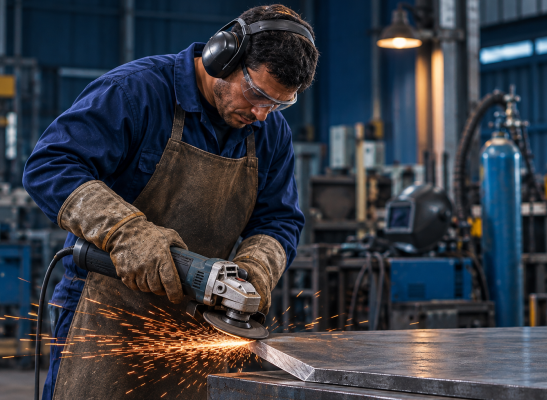
- Use óculos de proteção ou protetor facial, protetor auricular, luvas e roupas de manga longa.
- Use proteção respiratória, porque o pó fino de alumínio não deve ser inalado.
- Mantenha a área limpa: pó de alumínio acumulado não deve ser misturado a pó de outros metais nem ficar perto de fontes de faísca.
A lista completa está no guia EPIs obrigatórios para corte e desbaste com disco abrasivo.
Como escolher o conjunto de abrasivos para alumínio?
Pense no trabalho completo, do corte à entrega. Uma serralheria que fabrica esquadrias vai priorizar a serra de metal duro e a manta de acabamento. Uma oficina de reboques e carrocerias usa mais disco de corte, disco flap e preparação para solda. Para manutenção ocasional, um disco de corte fino, um flap de zircônia grão 80 e uma manta abrasiva resolvem a maioria dos casos.
| Etapa | Abrasivo/ferramenta | Grão ou tipo | Resultado esperado |
|---|---|---|---|
| Corte em série | Serra de metal duro para alumínio | Dentes de metal duro | Borda limpa, pouca rebarba |
| Corte pontual | Disco de corte fino | Indicado para não ferrosos | Corte rápido com pouco calor |
| Desbaste | Disco flap de zircônia | 60 a 80 | Remoção controlada sem empastar |
| Refinamento | Disco flap ou lixa | 120 | Riscos mais rasos |
| Acabamento | Manta abrasiva | Fina | Superfície uniforme e acetinada |
Perguntas frequentes
Posso usar qualquer disco de corte para cortar alumínio?
Não é o ideal. Discos de uso geral cortam alumínio em situações pontuais, mas tendem a empastar quando a pressão é alta. Prefira discos finos indicados para não ferrosos ou, em cortes repetitivos, uma serra com dentes de metal duro.
Por que o disco “trava” ao cortar alumínio?
O calor do atrito amolece o alumínio, que gruda nos grãos do abrasivo e fecha os poros do disco. Sem grãos expostos, o disco esfrega em vez de cortar e pode prender na peça. Reduza a pressão, faça pausas e troque o abrasivo quando ele perder o corte.
Disco flap funciona bem em alumínio?
Sim. O disco flap é uma das melhores opções para desbaste em alumínio, porque as lâminas se renovam com o uso e expõem grãos novos. Os modelos de zircônia mantêm o corte por mais tempo e geram menos calor, o que reduz o empastamento.
Qual grão usar para dar acabamento em alumínio?
Depois do desbaste com grão 60 ou 80, refine com grão 120 e finalize com 180 a 240 ou com manta abrasiva. A sequência sem saltos evita que riscos profundos apareçam depois da pintura ou do polimento.
Como evitar porosidade na solda de alumínio?
Limpe a região com solvente, remova o óxido com escova inox dedicada ou manta abrasiva pouco antes de soldar e não use ferramentas que já passaram por aço carbono. Solde logo após a limpeza, porque o óxido volta a se formar rapidamente.
Encontre os abrasivos e serras Heavy Duty para alumínio em uma revenda perto de você na página onde comprar.